Presswerk

Präzision ab dem ersten Rohling.
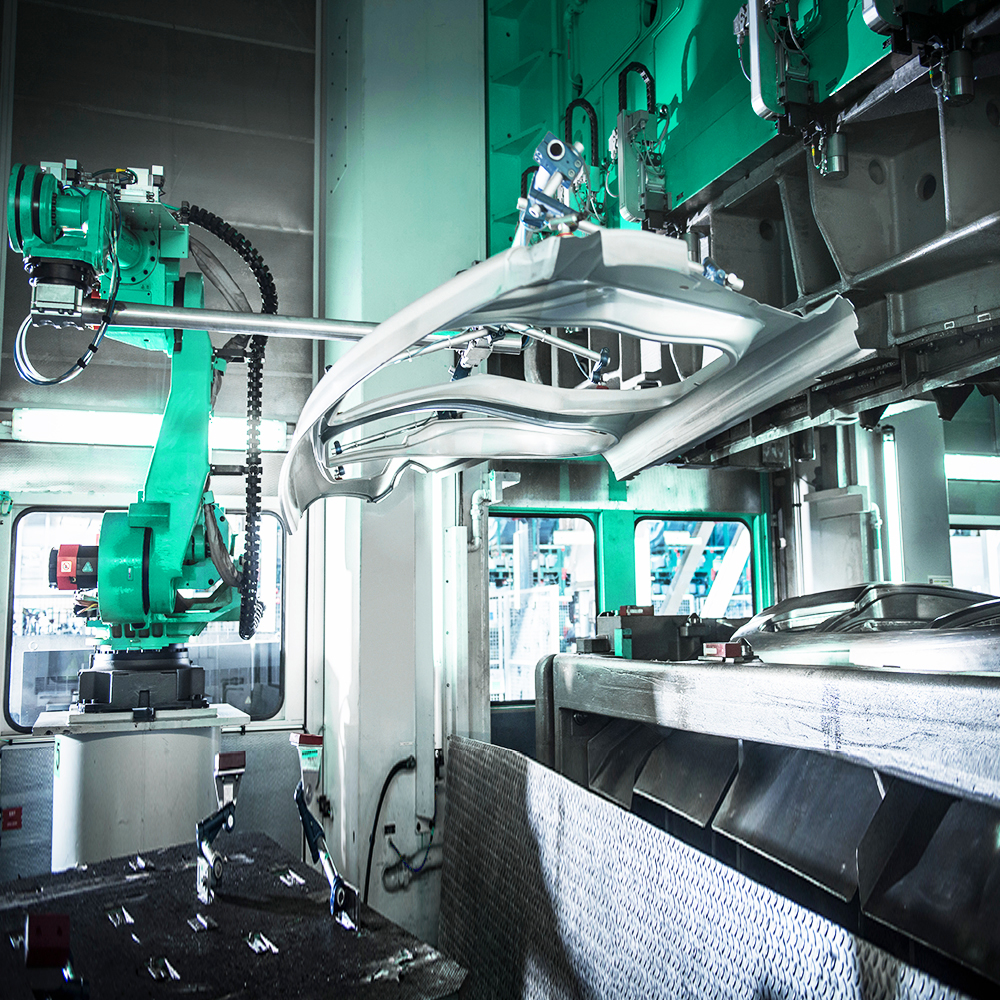
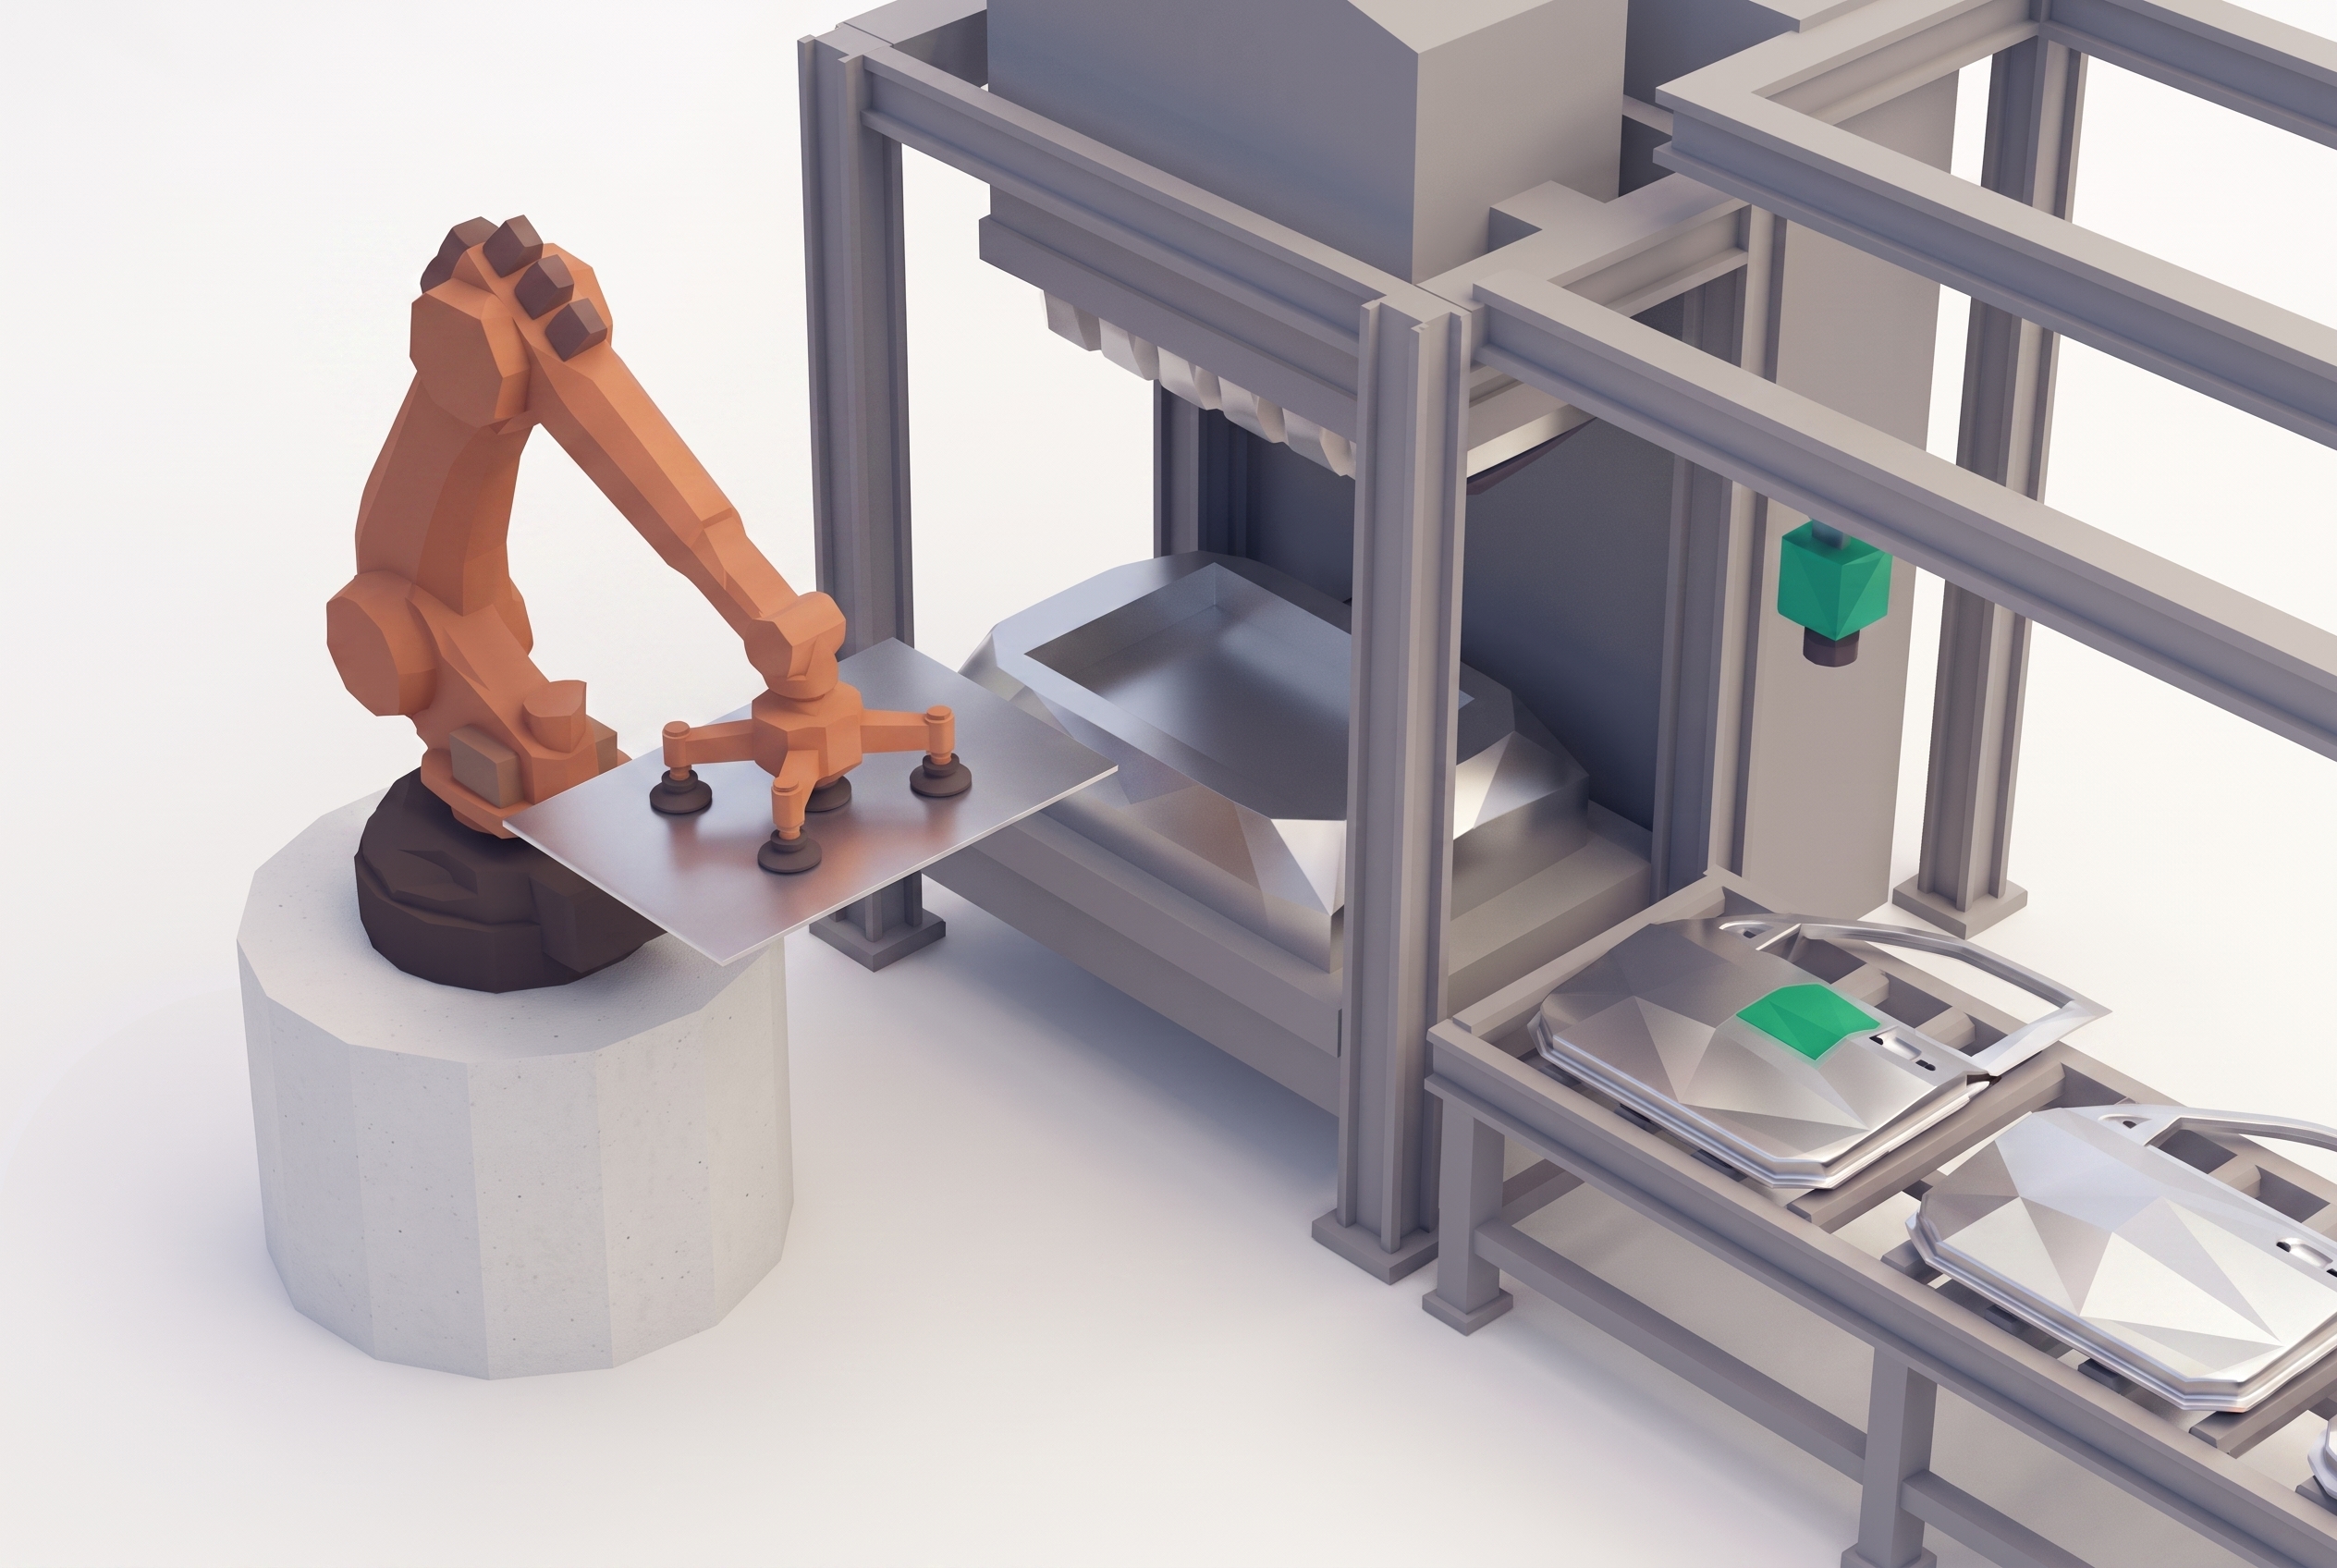
Aus einer flachen Platine wird in Sekundenbruchteilen ein Türaußenblech, unter tausenden Tonnen Presskraft. Was hier schiefgeht, wandert mit dem Teil durch das gesamte Werk. Deshalb beginnt Qualität im Presswerk.
Kurze Takte, enorme Kräfte, enge Toleranzen. Abweichungen müssen im Prozess auffallen, nicht drei Gewerke später.
Zwei Aufgaben laufen parallel. Roboter müssen wissen, wo das Teil liegt, und das Teil muss vermessen werden. VMT deckt beides ab, Positionierung und Inspektion, vom Platinenentstapeln bis zum beladenen Gestell.

One Process. Every Step Covered.

The right technology at every stage.
01

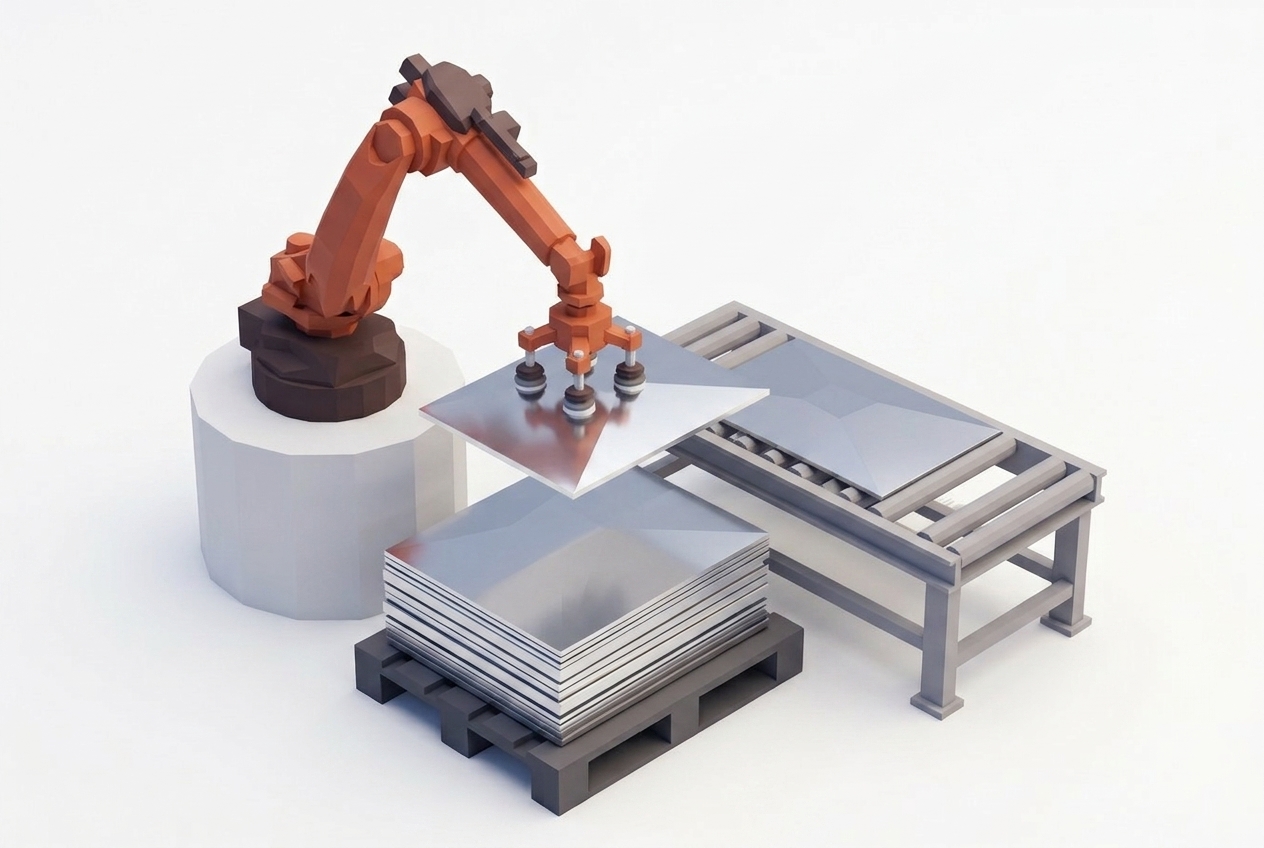
Optische Platinenbeladung

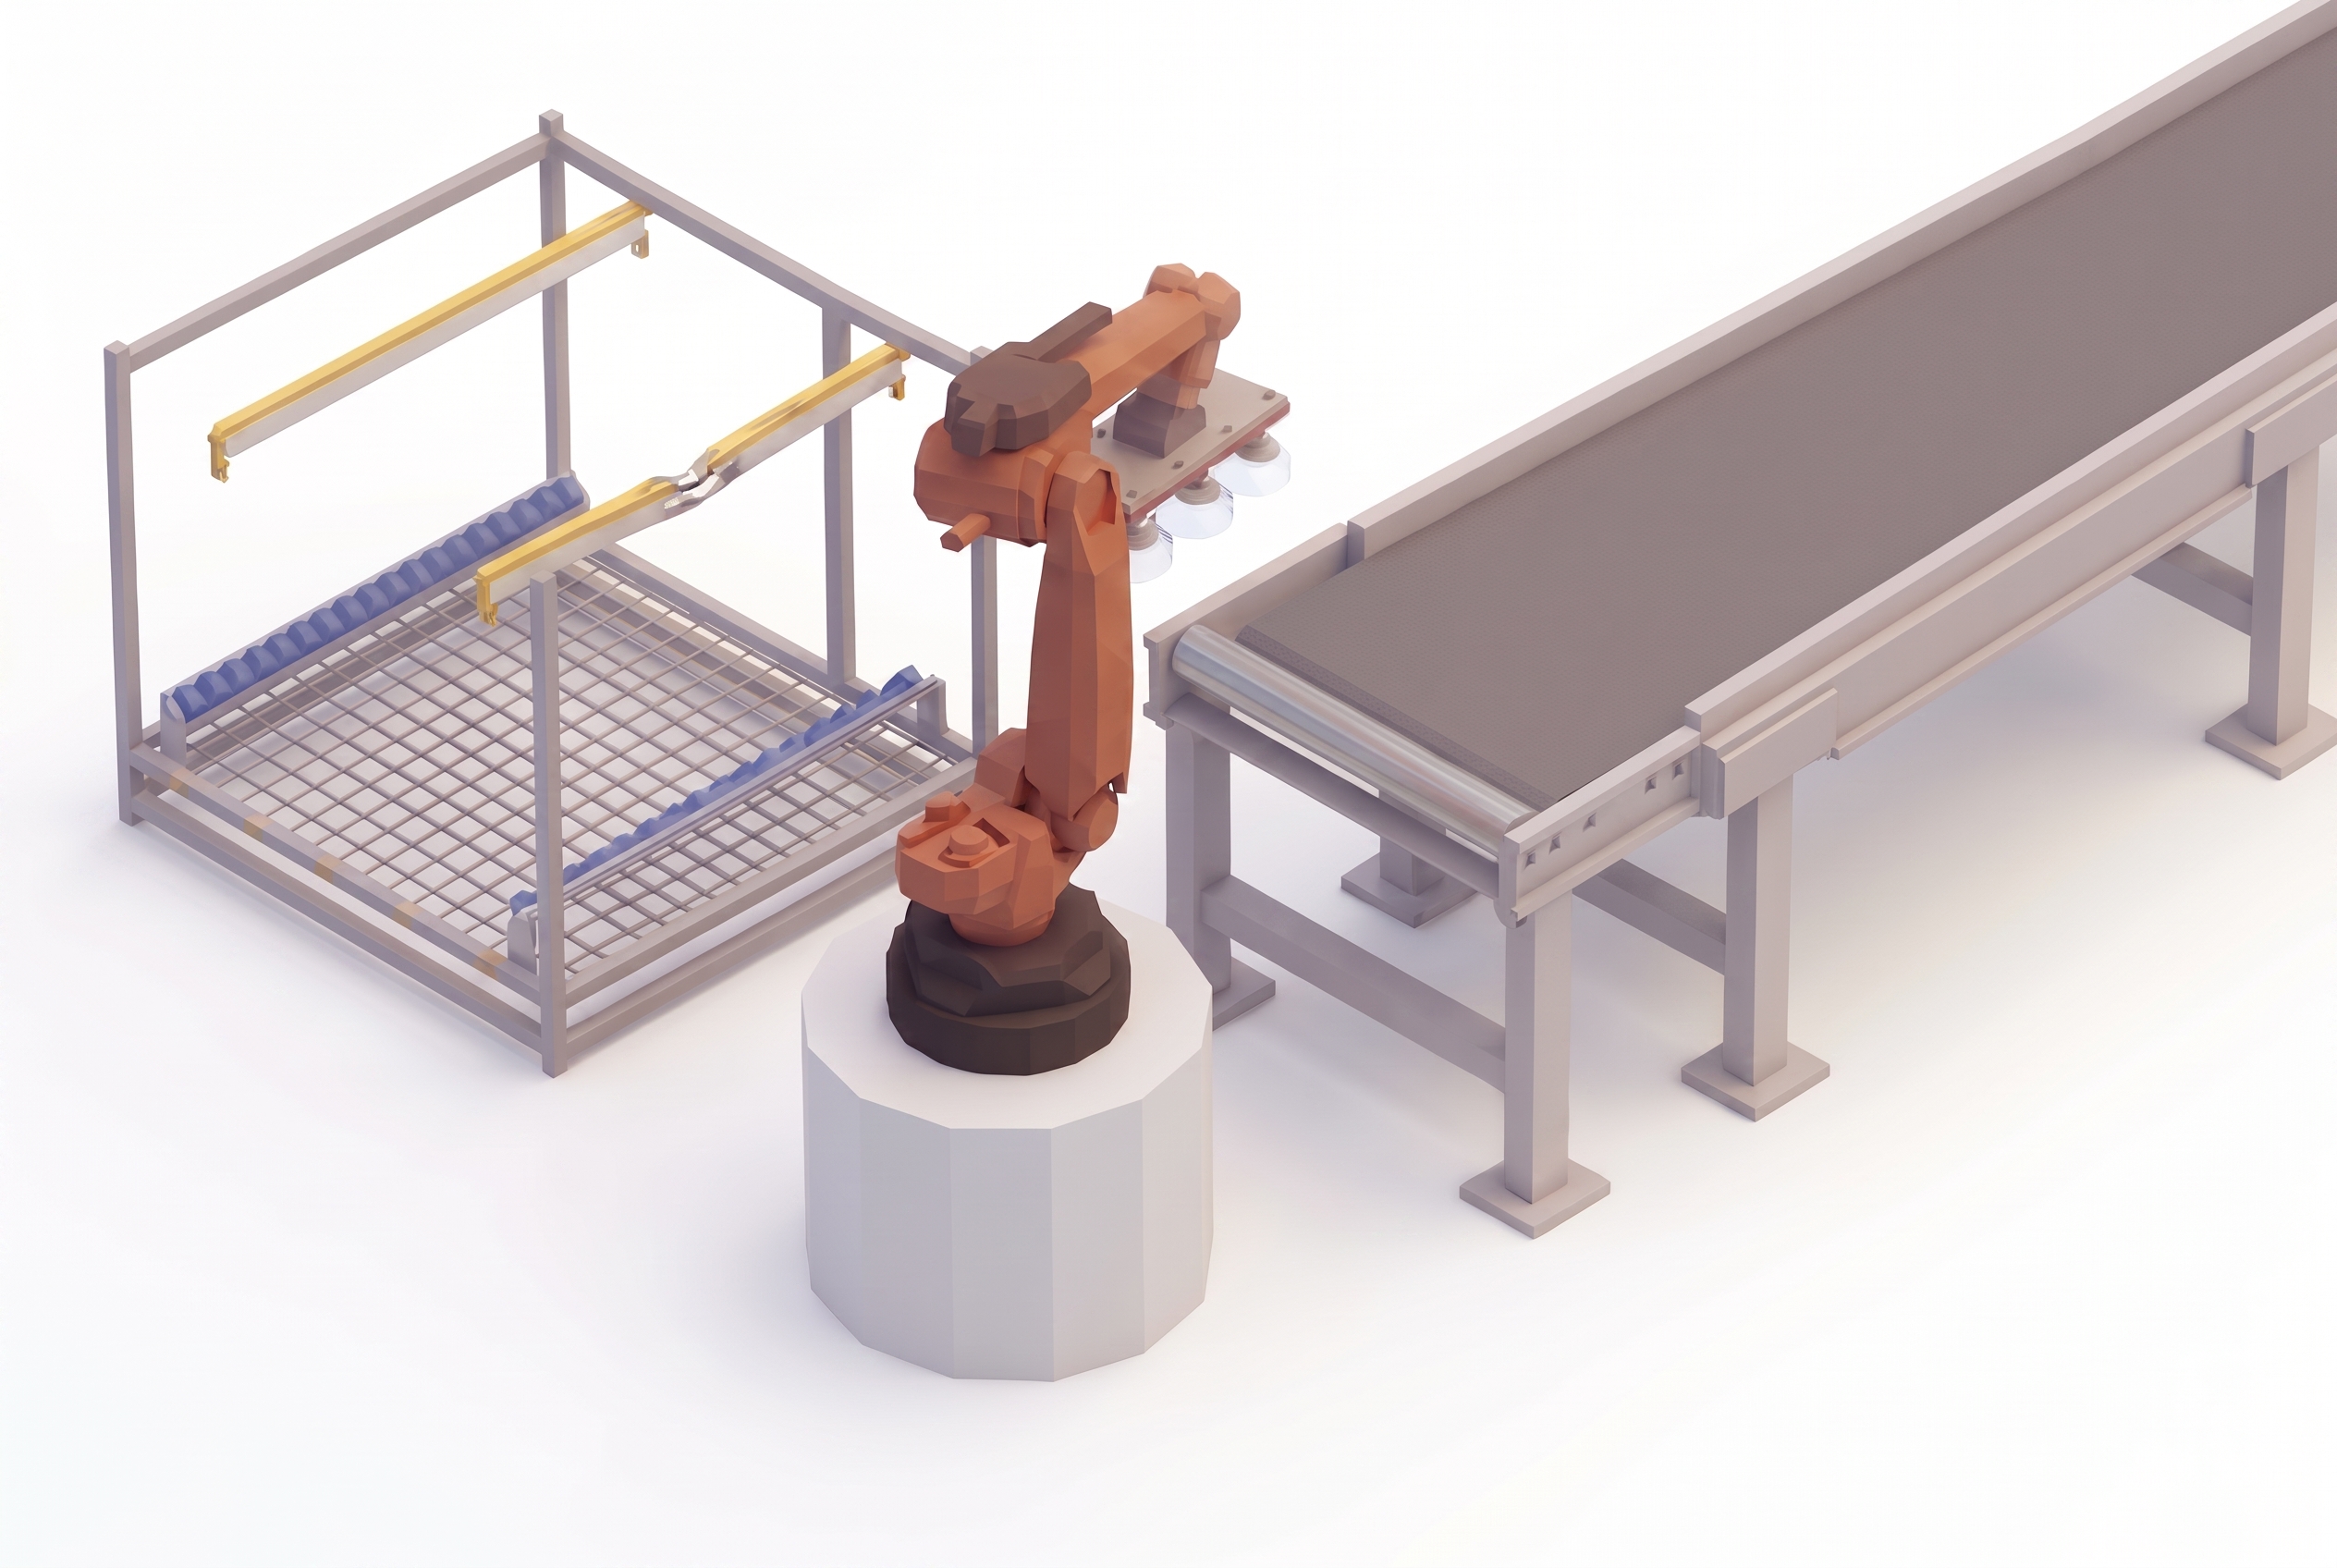
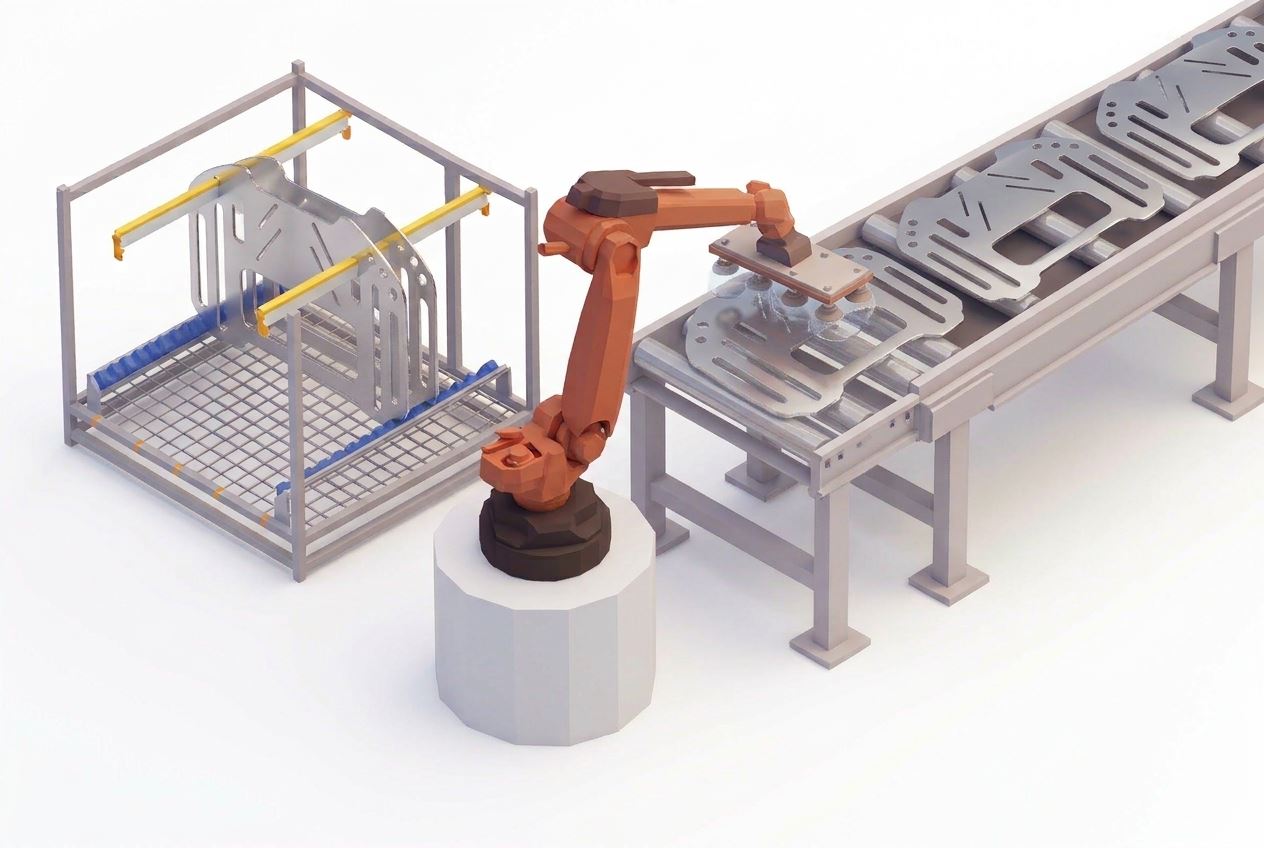
  • Platinen kommen gestapelt, geölt und stark spiegelnd. Ein Roboter muss sie einzeln abnehmen und auf den Förderer legen.
  • Das System misst Lage und Winkel der obersten Platine, erkennt durch Ölfilm zusammenhaftende Doppelplatinen und meldet einen leeren Stapel.
  • Keine mechanische Zentrierung, kein Umrüsten bei neuem Platinenformat, kein Pressenhub auf einer Doppelplatine.
  • Technologie: VMT 2DLE
02

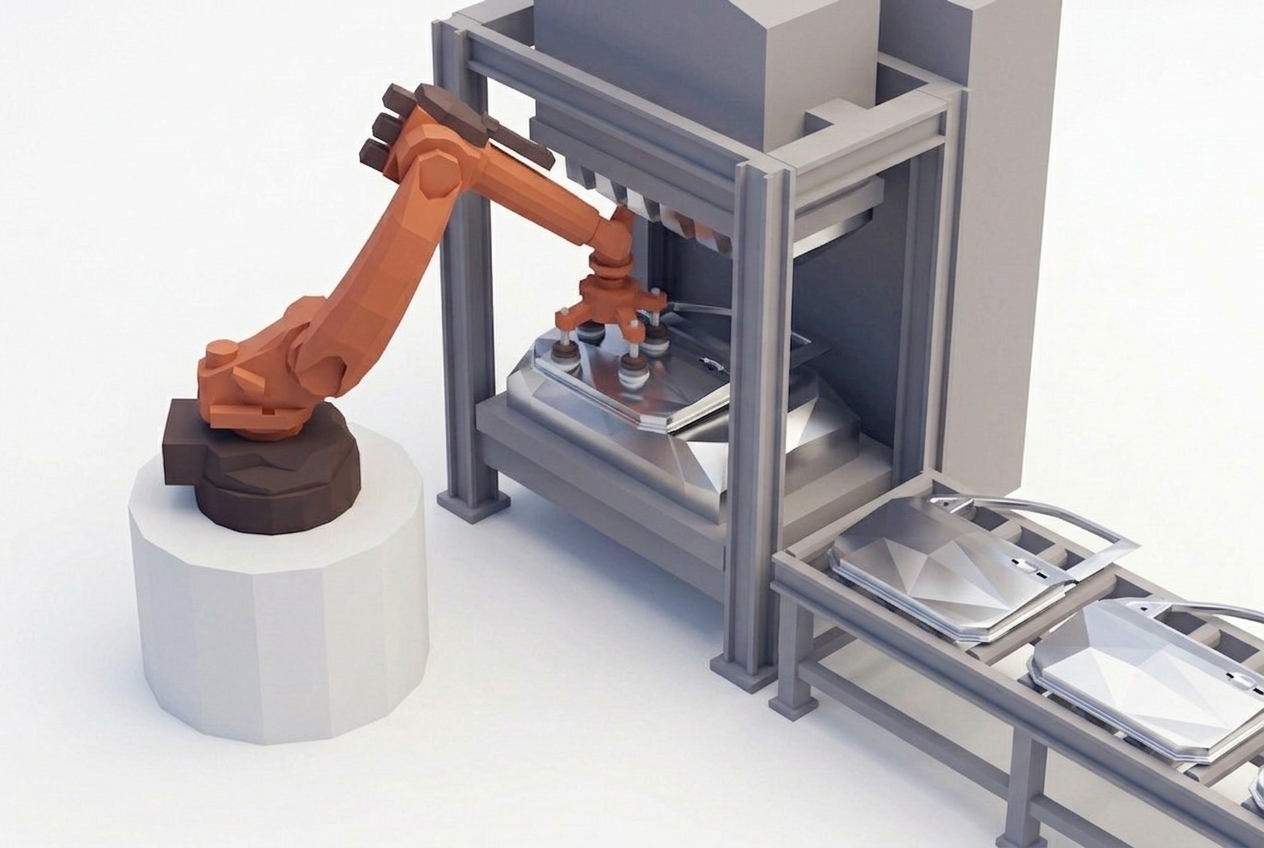
Teileentnahme

  • Nach der letzten Pressenstufe verlässt das umgeformte Teil das Werkzeug in einer Lage, die mit jedem Hub variiert.
  • Die tatsächliche Teilelage wird gemessen und die Korrektur an den Roboter übergeben, bevor er greift.
  • Weniger Greiferkollisionen, saubere Übergabe an den Förderer, Formatwechsel über die Typdaten statt über Hardware.
  • Technologie: VMT 2DLE und OSC
03

Geometrie- und Lochbildprüfung

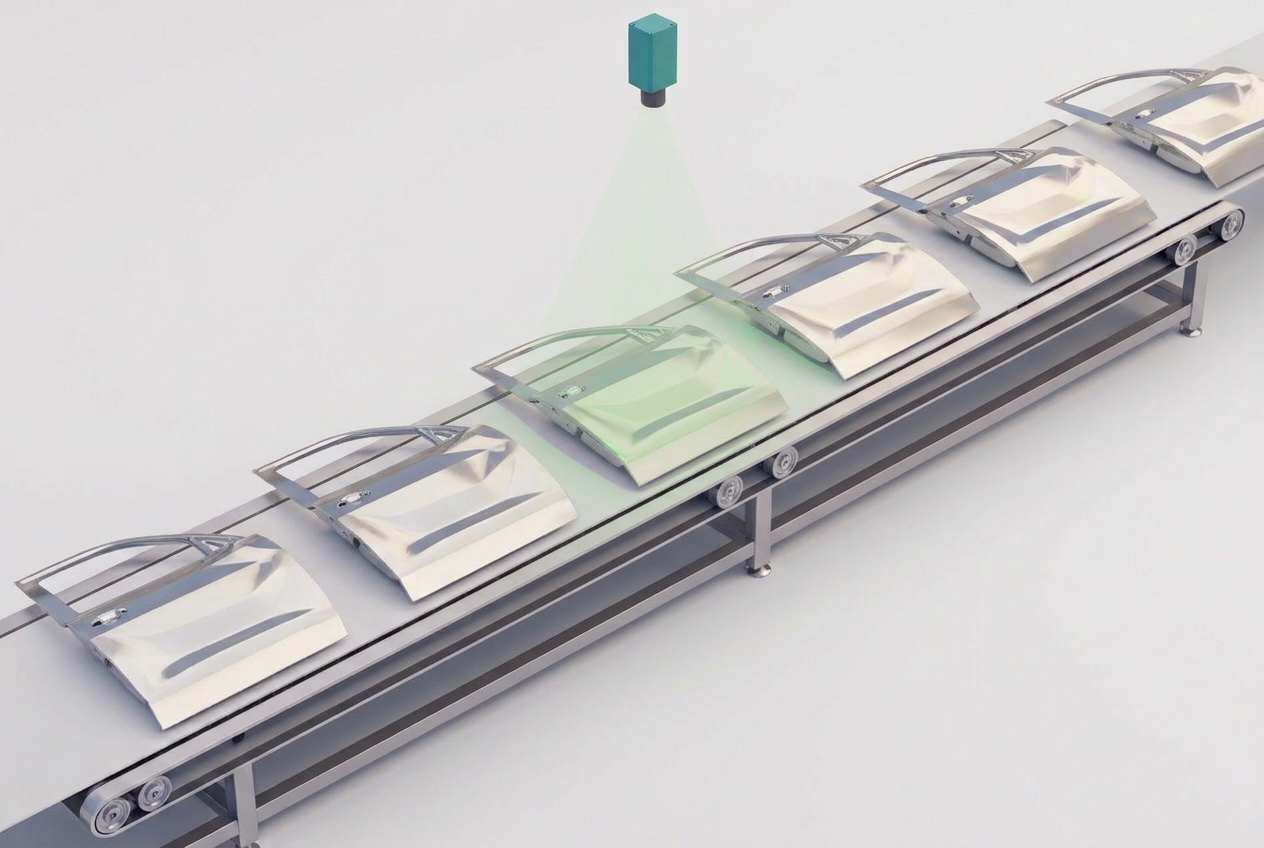
  • Kontur, Lochlagen und Ausschnitte entscheiden, ob das Teil im Rohbau passt. Werkzeugverschleiß verschiebt sie langsam und unsichtbar.
  • Kontur, Lochbild und Ausschnittgeometrie werden inline und berührungslos gegen CAD gemessen.
  • Trenddaten zeigen den Werkzeugverschleiß, bevor der erste Ausschuss die Linie verlässt.
  • Technologie: VMT Inspection
04

Gestellprüfung

  • Gestelle kommen beschädigt, verschmutzt oder nicht vollständig geleert aus der Linie zurück. Ein Roboter sieht das nicht.
  • Zustand und Belegung des Gestells werden vor der Beladung geprüft: verbogene Auflagen, Restteile, falscher Gestelltyp.
  • Ein defektes Gestell wird ausgeschleust, statt die Teile zu beschädigen, die es schützen soll.
  • Technologie: VMT FrameSense
05

Automatisierte Gestellbeladung

  • Gestelle stehen nie zweimal exakt gleich, und ihre Toleranzen sind größer als die der Teile, die sie tragen.
  • Die Gestellposition wird gemessen und der Roboter Fach für Fach in die richtige Aufnahme geführt.
  • Beladen ohne Teach-in je Gestell, ohne Eingriff des Bedieners, ohne Kontaktschäden an Sichtflächen.
  • Technologie: VMT FrameSense
06

Endkontrolle am Linienende

  • Die letzte Gelegenheit, einen Fehler zu finden, bevor er zum Problem des nächsten Gewerks wird.
  • Oberfläche, Geometrie und Vollständigkeit werden in einer Station am Ende der Pressenlinie geprüft.
  • Ein dokumentiertes Ergebnis je Teil. Das Presswerk übergibt ein gemessenes Teil, kein angenommenes.
  • Technologie: VMT Inspection
07

Back

Unser Team meldet sich in Kürze

KURZE REAKTIONSZEITEN
TECHNISCHE EXPERTISE & SUPPORT
LÖSUNGSORIENTIERT
01
02
03
04
SENDEN
Thank you! Your submission has been received!
Oops! Something went wrong while submitting the form.